绗磨机加工精度与效率的平衡之道:从工艺参数到设备选型的系统分析
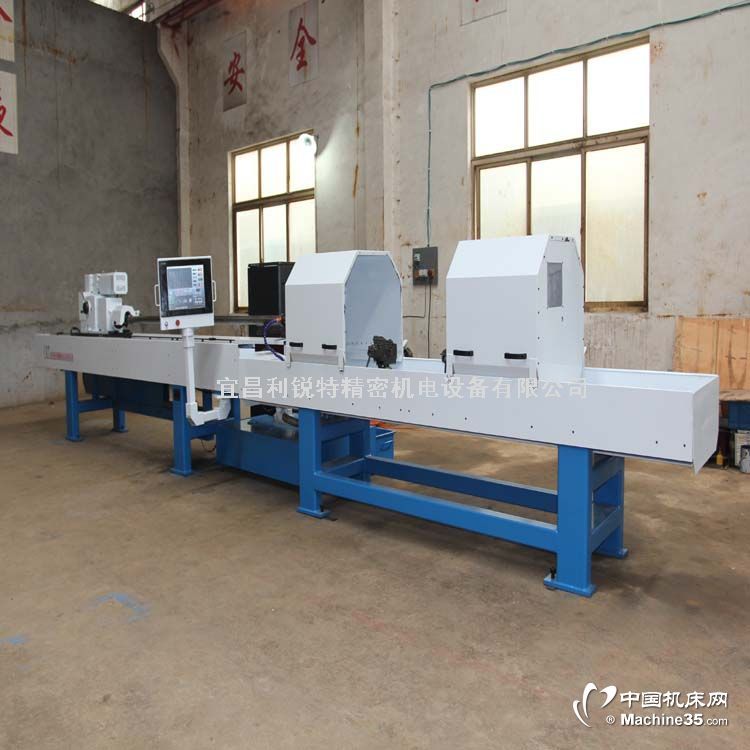
在深孔精密加工领域,绗磨机长期承担着"最后一道精加工"的关键角色。与车削、铣削不同,绗磨通过低速旋转与往复运动的复合作用,在孔壁形成交叉网纹,既修正前道工序遗留的形状误差,又为后续装配提供理想的表面储油结构。然而,实际生产中不少企业面临同一困境:精度指标达标时效率上不去,追求节拍又牺牲表面质量。这一矛盾背后,涉及工艺参数、磨具选型与设备刚性三个层面的系统匹配。本文结合行业实测数据,对这一平衡机制展开分析。
一、绗磨余量分配:被低估的效率变量
绗磨加工的效率瓶颈,往往不在绗磨工序本身,而在前道工序的余量控制。按照行业通行经验,绗磨单边余量通常控制在0.05~0.15mm之间,余量过大意味着磨条磨损加快、加工时间成倍延长;余量过小则无法消除前道镗削或钻削留下的螺旋纹与几何偏差。某工程机械液压缸筒生产企业曾做过对比测试:将缸筒前道精镗后的单边余量从0.18mm压缩至0.10mm,绗磨工序单件时间由原来的11分钟降至7.5分钟,磨条寿命提升约35%,同时圆度稳定在0.008mm以内。这一数据说明,余量分配属于跨工序协同问题,单纯在绗磨环节"加力"并不能解决效率问题。
对于深孔绗磨机床而言,长径比越大,余量均匀性越难保证。当孔深超过孔径10倍时,前道加工的锥度与鼓形误差会被放大,此时需要适当增加余量并采用粗、精两道绗磨分开执行,粗绗以效率优先,精绗以精度优先,二者参数不可混用。
二、磨条与切削参数:精度形成的微观机制
绗磨表面质量的形成,本质上是磨条磨粒对孔壁的微量切削与挤压。磨条材质的选择直接决定网纹形态:刚玉类磨条切削力强、自锐性好,适合粗绗与中等硬度材料;碳化硅磨条则更多用于铸铁与有色金属。粒度方面,粗绗常用80~120目,精绗则需180~320目,跨度过大或过小都会影响网纹连续性。
交叉网纹角是衡量绗磨质量的直观指标,行业推荐值一般在30°~60°之间。网纹角由旋转速度与往复速度的比值决定,比值偏大时网纹趋平、储油能力下降,比值偏小时切削效率降低。实际操作中,不少操作者习惯固定一组参数应对多品种生产,这在批量稳定时问题不大,但面对材料硬度波动(如铸件批次间硬度差超过20HB)时,网纹一致性就会明显下降。合理的做法是建立材料—粒度—速度的对应参数表,并在首件检测中重点核对网纹角与表面粗糙度两项指标。
三、设备刚性与热稳定性:易被忽视的底层支撑
参数调得再好,设备刚性不足也会前功尽弃。绗磨过程中往复换向产生的惯性冲击,对主轴箱、导向座与床身连接刚度提出较高要求。行业调研显示,部分中低端绗磨机在连续加工2小时后,因主轴温升导致孔径出现0.003~0.006mm的漂移,这一量级在精密液压件与枪钻预加工场景中已足以造成超差。
因此,设备选型时应关注三点:一是床身结构与导轨形式是否具备足够的抗振能力;二是是否配置主轴冷却或热补偿机制;三是往复换向的伺服响应是否平稳。对于深孔刮镗机、刮滚机等与绗磨工序衔接的设备,还需考虑工序间定位基准的一致性,避免因重复装夹引入额外误差。德州地区部分机床制造企业在深孔加工机床领域积累较深,其绗磨机产品在缸筒、油缸类零件加工中应用较为集中,选型时可结合具体零件长径比与精度等级进行匹配。
四、结语
绗磨机的精度与效率并非天然对立,关键在于把余量控制、磨具选型、参数匹配与设备刚性作为整体系统来对待。对于深孔加工企业而言,与其在单一工序上反复试参数,不如从工序链前端梳理余量分配,再以网纹角与粗糙度作为过程控制抓手,最终依托刚性稳定的设备平台落地。这条路径看似绕远,实则是降低综合成本、提升一次合格率的稳妥选择。