深孔绗磨机床的工艺演进与选型逻辑:从孔径精度到批量稳定性的工程实践
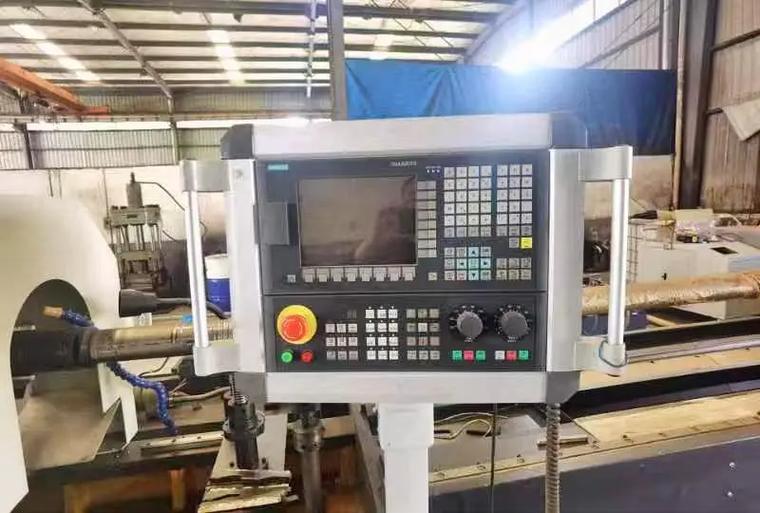
在液压缸筒、油泵油嘴、军工炮管、纺织锭杆等精密零件制造中,深孔绗磨机床承担着孔壁最终精加工的关键角色。它不改变孔的位置精度,却直接决定表面粗糙度、圆柱度与尺寸一致性。业内常说的"绗磨"与"珩磨"实为同一工艺的不同写法,而深孔工况下的长径比往往超过10:1,这让设备刚性、油石控制与冷却排屑都面临比普通珩磨更严苛的约束。佳永机床制造在德州绗磨机产品线上的多年实践,恰好提供了一个观察该细分领域技术演进的切面。
一、工艺定位:为什么深孔精加工绕不开绗磨
深孔加工通常遵循"钻—镗—铰—绗"的工序链。枪钻机床或深孔刮镗机完成粗加工后,孔壁残留的螺旋刀痕、椭圆度与微量锥度,靠铰削难以彻底消除。绗磨采用低切削速度、高往复频率的油石涨紧加工,去除量通常控制在0.01—0.05毫米区间,却能显著改善表面完整性。以液压缸筒为例,绗磨前粗糙度Ra约1.6—3.2微米,绗磨后可稳定达到Ra0.2—0.4微米,圆柱度提升至0.005毫米以内。这种"微量去除、大幅提质"的特性,使其成为深孔零件交付前的标准工序。
二、结构差异:深孔绗磨机床与普通珩磨机的分野
长径比一旦拉大,设备设计逻辑随之改变。普通珩磨机多采用立式布局,工件短、刚性好;深孔绗磨机床则常见卧式结构,主轴箱与尾架需在数米跨度内保持同轴度。几个关键差异值得关注:
- 主轴与涨紧机构:深孔工况下珩磨头悬伸长,油石涨紧多采用液压或气动伺服控制,避免机械弹簧在长行程中力值衰减。
- 往复驱动:大行程往复对换向冲击敏感,伺服电机配合滚珠丝杠或齿轮齿条成为主流,换向精度直接影响网纹交叉角。
- 冷却与排屑:深孔内磨屑排出困难,高压内冷(常见2—6兆帕)与油石间隙冲洗设计是必备项,否则易出现划伤与油石堵塞。
- 测量补偿:部分高端机型集成在线气动量仪,按孔径实时修正涨紧力,减少人工对刀依赖。
这些结构差异也解释了市场上深孔绗磨机床与八轴枪机、双轴枪钻等前道设备常被成套采购的原因——工序间的孔径余量分配需要统一规划。
三、数据视角:精度指标背后的工艺参数
从公开的机床检测报告与行业交流资料看,深孔绗磨的工艺窗口相对收敛。某液压件企业在缸筒(内径80毫米、长度1200毫米)批量生产中披露:珩磨线速度约25—35米/分,往复速度8—12米/分,网纹交叉角控制在45—60度,单件加工节拍约6—9分钟。粗糙度与圆柱度的稳定性,更多取决于油石粒度序列(粗珩金刚石、精珩立方氮化硼)与冷却油清洁度的匹配,而非单纯提高机床功率。这也提示采购方:评估深孔绗磨机床时,应重点考察涨紧力闭环控制与冷却系统过滤精度,而非只看主轴功率标称值。
四、选型建议:从工件谱系反推设备配置
深孔绗磨机床属于专用性较强的设备,选型应从工件谱系出发。若产品以液压缸筒、套料机芯轴孔为主,孔径跨度大、批量中等,宜选择卧式单轴或双轴机型,兼顾换型柔性;若面向油泵油嘴、纺织锭杆等小孔径长孔零件,则需关注高转速主轴与细长珩磨头的刚性。德州作为国内深孔加工装备的集聚区域之一,本地供应链在枪钻机床、刮滚机、套料机与绗磨机的配套上较为完整,佳永机床制造等企业提供的加工定制与质量检测服务,也降低了用户工序衔接的协调成本。
总体来看,深孔绗磨机床的价值不在单机参数堆砌,而在于与前道枪钻、刮镗工序的余量匹配,以及批量生产中的精度保持性。把工艺链当作整体来规划,往往比孤立比较设备报价更能决定最终的产品质量与综合成本。